
- 產(chǎn)品描述
-
- 商品名稱: WD-SJ101G / WD-H08MnMoA
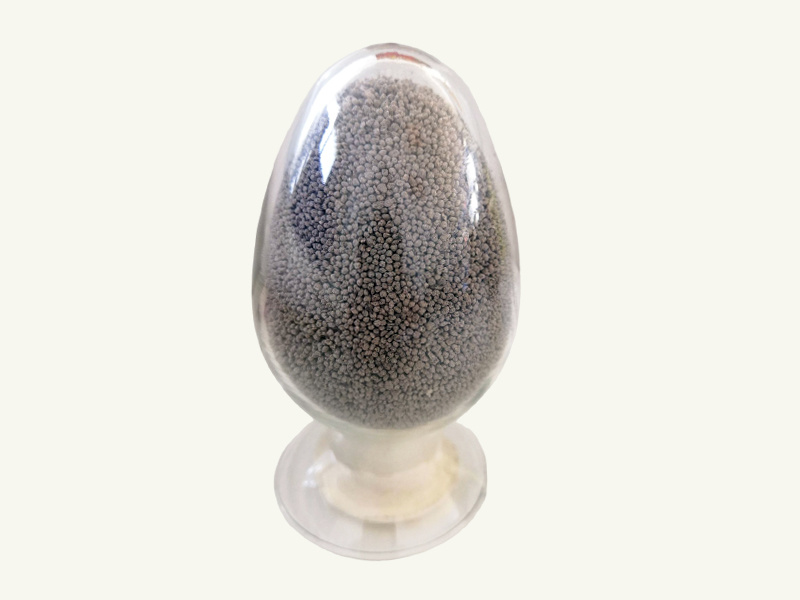
WD-SJ101G是鋁堿型燒結(jié)焊劑,外觀為球形顆粒,粒度10-60目。
WD-SJ101G / WD-H08MnMoA
符合:
GB/T 5293 S55P2UAB-SU1M3
NB/T 47018
AWS A5.23M F55P2-EA1-A1
ISO 14171-B-S55P2UAB-SU1M3說明及用途:
WD-SJ101G是鋁堿型燒結(jié)焊劑,外觀為球形顆粒,粒度10-60目。配合H08MnMoA碳鋼埋弧焊絲,焊接工藝性優(yōu)良;焊縫金屬純凈;硫、磷含量低;綜合性能良好。適用于焊接相應(yīng)強度級別的低合金高強度鋼。
焊絲化學(xué)成分參考值:
WD-H08MnMoA
C
Mn
Si
S
P
Mo
GB+NB
≤0.15
0.20-1.00
≤0.25
≤0.015
≤0.020
0.40-0.65
AWS
0.05-0.15
0.65-1.00
≤0.20
≤0.025
≤0.025
0.40-0.65
例值(Example)
0.12
0.96
0.14
0.005
0.006
0.58
焊劑化學(xué)成分參考值:
WD-SJ101G
MgO+CaO+Al2O3
Al2O3
CaF2
S
P
標(biāo)準(zhǔn)(Standard)
≥40
≥20
≤22
≤0.035
≤0.040
熔敷金屬化學(xué)成分參考值:
C
Mn
Si
S
P
Mo
GB+NB
——
——
——
≤0.015
≤0.025
——
AWS
≤0.12
≤1.00
≤0.80
≤0.030
≤0.030
0.40-0.65
例值(Example)
0.06
0.88
0.24
0.008
0.012
0.55
熔敷金屬力學(xué)性能:
WD-SJ101G
WD-H08MnMoA抗拉強度(TS) MPa
屈服強度(YS)
MPa延長率(A)
%沖擊吸收能量KV2(J)
熱處理
℃×h-20℃
GB+NB
550-740
≥460
≥17
≥47
620×1
AWS
550-700
≥470
≥20
≥27
620×1
例值(Example)
570
480
29
88,94,90
620×1
注意事項:
(1)焊接前焊劑必須經(jīng)過300℃-350℃烘干兩小時。
(2)焊接前必須對工件清除鐵銹、油污、水分等雜質(zhì)。
(3)多層(道)焊接時必須將焊渣清理。注意層間溫度控制在150℃-250℃。關(guān)鍵詞:- wd-sj101g
- 焊劑
- 焊絲
- 焊接
上一頁